የሃይድሮሊክ ሲሊንደር ፒስተን ዘንግ የመቧጨር ጥገና ዘዴዎች
መግቢያ
እንደ 80MN እና 50MN የሃይድሮሊክ ማተሚያዎች ባሉ ትላልቅ የፎርጂንግ መሳሪያዎች ውስጥ ያሉ ሲሊንደሮች በፒስተን ዘንጎች ላይ ለሚፈጠር ጭረት እና ጉዳት የተጋለጡ ሲሆኑ ይህም የዘይት መፍሰስ፣ የመጫን ትክክለኛነት መቀነስ እና የጠቅላላው የሃይድሮሊክ ስርዓት የፍርስራሽ ብክለትን ያስከትላል።
የፎርጂንግ መሳሪያዎች ትልቅ መጠን ስላለው፣ ሲሊንደሮችን መበታተን የሰው ጉልበት የሚጠይቅ እና ጊዜ የሚወስድ ነው። ከዚህም በላይ እንደ ሲሊንደር ጭረቶች ያሉ ችግሮች በፍጥነት ለመጠገን አስቸጋሪ ናቸው። ይህንን ተደጋጋሚ ችግር ለመፍታት የመሣሪያ ጥገና ባለሙያዎች የሚገኙትን ሀብቶች ሁሉ አሟጥጠው፣ የራሳቸውን የጥገና ሀብቶች እና ሀብቶች በመጠቀም ከእነዚህ ችግሮች ውስጥ አንዳንዶቹን ለመጠገን አስችሏቸዋል፣ ይህም የአሠራር መስፈርቶችን እንዲያሟሉ አስችሏቸዋል።
የፒስተን መጠን መስፈርቶችን መሰረት በማድረግ፣ ሁለት ዋና ዋና ዘዴዎች አሉ፤ እነሱም መጠን መቀየር እና መቀነስ ናቸው። እነዚህ ዘዴዎች ማሽነሪ፣ ብየዳ (ወለል፣ ብየዳ ጥገና፣ ብሬዚንግ፣ ወዘተ)፣ ኤሌክትሮፕላቲንግ (ዝቅተኛ የሙቀት መጠን ያለው የብረት ሽፋን፣ የክሮሚየም ሽፋን) እና ፖሊመር ኮምፖዚት መርጨትን ያካትታሉ።
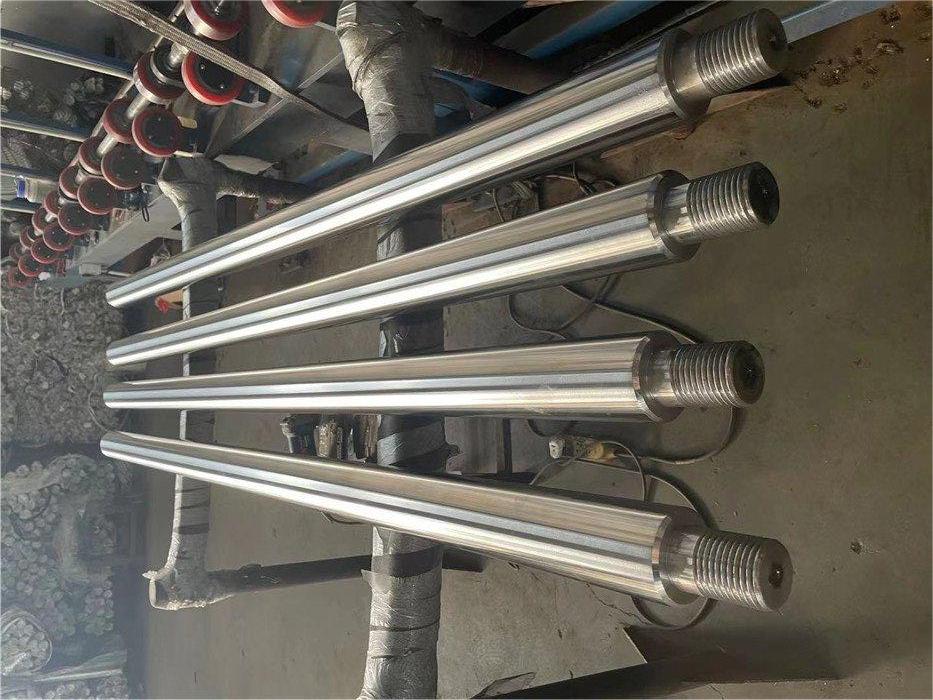
የመጠን መቀየር ዘዴ
- ለአነስተኛ፣ በተከማቸ እና በአንጻራዊ ሁኔታ አነስተኛ ለሆኑ አካባቢያዊ የፒስተን ዘንግ ዝገት ቦታዎች፣ በአይዝጌ ብረት የአርጎን አርክ ብየዳ ጥገና፣ ከዚያም በአካባቢው የጥገና ብየዳ፣ መፍጨት እና ማጥራት ጥቅም ላይ ሊውል ይችላል። ይህ ዘዴ ቀላል፣ ዝቅተኛ ወጪ የሚጠይቅ እና የአገልግሎት መስፈርቶችን የሚያሟላ ነው።
- ለአካባቢያዊ የፕላቲንግ መጥፋት፣ ጥልቀት የሌላቸው የዝገት ጉድጓዶች ወይም ትላልቅ ቦታዎች ላላቸው የፒስተን ዘንጎች የክሮም ንብርብርን በማላቀቅ፣ በማጥራት እና እንደገና በክሮም ፕላቲንግ በመጠገን ይጠግኑ። ከኤሌክትሮፕላቲንግ በኋላ የመቻቻል መስፈርቶች መጠበቅ አለባቸው። ጥልቅ ጉድጓዶች ከተስተካከሉ በኋላ በተናጠል አካባቢዎች ከተገኙ፣ ለአካባቢያዊ ብየዳ ብራዚንግ ጥቅም ላይ ሊውል ይችላል፣ ከዚያም በእጅ ማጥራት። ጥገና ከተደረገ በኋላ የክሮም ፕላቲንግ ሊከናወን ይችላል። ከዚያም ወለሉ ጠንካራ የክሮም ፕላቲንግ (የሽፋን ውፍረት 0.03-0.05 ሚሜ) እና የተወለወለ መሆን አለበት። በእጅ ለመጠገን፣ የመፍጨት እጅጌውን ወደ ፒስተን ዘንግ ውጫዊ ዲያሜትር ማሽነሪ እና የተስተካከለውን ቦታ እስከ 0.1-0.2 μm Ra ድረስ ወደ ላይኛው ሸካራነት መፍጨት ጥሩ ነው (ምንም እንኳን ይህ አስቸጋሪ ቢሆንም)።
- የፒስተን ዘንግ በጣም ከተበላሸ እና የተላጠ እና የማጥራት መስፈርቶችን ካላሟላ የፒስተን ዘንግ ቀጥ ብሎ መተኮስ፣ መተኮስ እና መዞር አለበት። የመሬቱ መጠን ከመጀመሪያው መጠን 0.5ሚሜ ያነሰ ከሆነ እና የኤሌክትሮፕላቲንግ መስፈርቶችን ካሟላ በኋላ የመዳብ ሽፋን እና የክሮም ፕላቲንግ የአገልግሎት መስፈርቶችን ለማሟላት ጥቅም ላይ ሊውል ይችላል። ይህ ዘዴ አሁንም መስፈርቶቹን የማያሟላ ከሆነ የመጀመሪያው መጠን በ4-5ሚሜ መቀነስ አለበት። የሙቀት ርጭት ወይም የብረት ሽፋን የመጀመሪያውን መጠን ወደነበረበት ለመመለስ ጥቅም ላይ መዋል አለበት፣ ከዚያም መፍጨት እና የክሮም ፕላቲንግ ይከተላል። ይህ ዘዴ ውድ እና ውድ ነው። በተጨማሪም የክሮሚየም ንብርብር ከብረት ፕላቲንግ በኋላ በቀላሉ ይላቃል፣ እና የሚረጨው ጥራት ለመቆጣጠር አስቸጋሪ ነው።
- በአሁኑ ጊዜ፣ አንዳንድ ከፍተኛ አፈጻጸም ያላቸው ፖሊመር ውህዶች ጥቃቅን የፒስተን ጭረቶችን ለመጠገን ያገለግላሉ። በናኖ-ኢንኦርጋኒክ ቁሶች የተጠናከሩ ከፍተኛ አፈጻጸም ያላቸው ባለ ሁለት ክፍል ኢፖክሲ ውህዶች ከፒስተን ወለል ጋር በደንብ ይጣበቃሉ እና እጅግ በጣም ጥሩ ከፍተኛ የሙቀት መጠን እና የኬሚካል ዝገት መቋቋም አላቸው። ከተረጨ በኋላ በፍጥነት ሊሠሩ ይችላሉ። ቴክኖሎጂው ለመስራት ቀላል ነው፣ ከፍተኛ ጥራት ያላቸውን ጥገናዎች ይሰጣል፣ ጊዜ ይቆጥባል እና ወጪ ቆጣቢ ነው። ሆኖም፣ ፈጣን እና ተደጋጋሚ መገልበጥ ላላቸው ከፍተኛ ግፊት ላላቸው ሲሊንደሮች እና ሲሊንደሮች፣ የሚረጨው ሽፋን በግፊት ድንጋጤ ስር ሊወገድ ይችላል። ዘዴው እንደ የአሠራር ሁኔታው መጠቀም አለበት።
የመቀነስ ጥገና ዘዴ
ከባድ የፕላቲንግ ዝገት ወይም ጭረቶች ላሏቸው ፒስተኖች፣ ቀጥተኛ ቅነሳም ጥቅም ላይ ሊውል ይችላል። በአጠቃላይ የፒስተን ዘንግ ዲያሜትሩን ለመቀነስ እንደገና ይለካሉ፣ ይገለበጣሉ እና ይፈጫሉ። ዝርዝር ንድፍ፡ የሬክስሮዝ A10VSO የሃይድሮሊክ ፒስተን ፓምፕ የውጤት ግፊትን እንዴት ማስተካከል ይቻላል? የፒስተን ዘንግ ከዋናው የስም መጠን 5 ሚሜ ያነሰ ቢሆንም፣ ዝቅተኛ የጥገና ወጪዎች እና በቂ አፈጻጸም ስላለው የኤሌክትሮፕላቲንግ መስፈርቶችን ሊያሟላ ይችላል።
የፒስተን ዘንግ 5ሚሜ ቅነሳ በአጠቃላይ በመደበኛው የሲሊንደር ዘንግ ክልል ውስጥ የሚገኝ ሲሆን መደበኛ ማህተሞችም ጥቅም ላይ ሊውሉ ይችላሉ። ይህ የጥገና ዘዴ ጥቅም ላይ ከዋለ የፒስተን እጅጌ እንደገና መንደፍ እና እንደገና ማምረት አለበት፣ እና ተገቢዎቹ ማህተሞች ለመገጣጠም መመረጥ አለባቸው። (ያስታውሱ፡- ይህንን መረጃ ለወደፊት ጥገናዎች በመሳሪያዎች መዝገብ ውስጥ ማስቀመጥዎን ያረጋግጡ።)
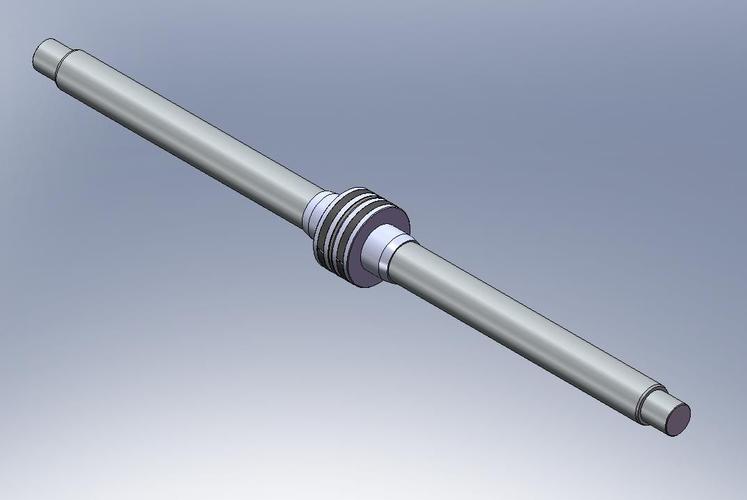
Alt. ድርብ ፒስተን ሮድ ሲሊንደር
ማጠቃለያ
ባጭሩ፣ በ ላይ ያሉትን የገጽታ ጭረቶች እና ዝገት ለመፍታት የሃይድሮሊክ ሲሊንደር ፒስተን ሮድበትላልቅ የፎርጂንግ መሳሪያዎች ውስጥ የጥገና ሰራተኞች በጉዳቱ ክብደት እና በአሠራር መስፈርቶች ላይ በመመስረት የመጠን መቀየሪያ ዘዴዎችን ወይም የመቀነስ ጥገና ዘዴዎችን በተለዋዋጭነት መምረጥ ይችላሉ። የመጠን መቀየሪያ ዘዴዎች በዋናነት እንደ ብየዳ ጥገና፣ የኤሌክትሮፕላቲንግ ጥገና እና ከፍተኛ አፈጻጸም ያለው የፖሊመር ኮምፖዚት ስፕሬይ ያሉ ቴክኒኮችን ያካትታሉ። እነዚህ ለተለያዩ የጉዳት ደረጃዎች እና መጠኖች ተስማሚ ናቸው፣ የተቀናጁ የቁሳቁስ ጥገና እንደ ቀላል አሰራር እና ዝቅተኛ ዋጋ ያሉ ጥቅሞችን ይሰጣል፣ ምንም እንኳን አጠቃቀሙ በከፍተኛ ግፊት ወይም በተደጋጋሚ በሚገለበጡ ሁኔታዎች ውስጥ ጥንቃቄ የሚጠይቅ ቢሆንም። የመቀነስ ጥገና ዘዴው የፒስተን ዘንግ ዲያሜትርን በቀጥታ በመቀነስ እና ከተተኩ ፒስተኖች እና ማህተሞች ጋር በማዛመድ ጥገናን ያስገኛል። ዝቅተኛ ወጪዎችን እና አስተማማኝ አፈጻጸምን ያሳያል ነገር ግን የፒስተን እጅጌን እንደገና ዲዛይን ማድረግ እና ትክክለኛ የውሂብ ማህደሮችን መጠበቅ ያስፈልገዋል።
በተግባራዊ ጥገና ረገድ፣ የአሠራር ዘዴው እንደ የጉዳት ሁኔታ፣ የመሳሪያዎች የአሠራር አካባቢ፣ የጥገና ወጪ እና ጊዜ ያሉ ነገሮችን በጥልቀት ማጤን አለበት። ምክንያታዊ የጥገና ስትራቴጂ የመሳሪያዎችን አፈፃፀም በፍጥነት ወደነበረበት መመለስ እና የእረፍት ጊዜ ኪሳራዎችን መቀነስ ብቻ ሳይሆን የቁልፍ ክፍሎችን የአገልግሎት ዘመን በብቃት ማራዘም ይችላል፣ ይህም ትላልቅ የሃይድሮሊክ መሳሪያዎችን ጥገና እና አስተዳደር አስፈላጊ መመሪያ ይሰጣል።